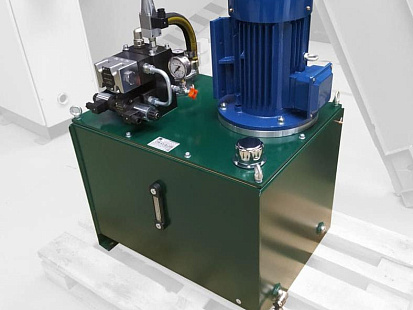
Насосная станция CTR-KV-C0907 для управления шиберными затворами промежуточного ковша 4-х ручьевой машины непрерывного литья заготовок
CTR-KV-C0907 управляет перемещением шиберных затворов промежуточного ковша четырёхручьевой машины непрерывного литья заготовок. Гидропривод включён в автоматическую систему поддержания уровня металла в кристаллизаторе и изменяет положение шиберов по управляющим сигналам существующей системы регулирования.
На одной тележке промежуточного ковша устанавливаются две насосные станции. Каждая представляет собой две независимые гидравлические системы, смонтированные на общей раме. Для управления четырьмя ручьями предусмотрен локальный пульт с числовой и световой индикацией.
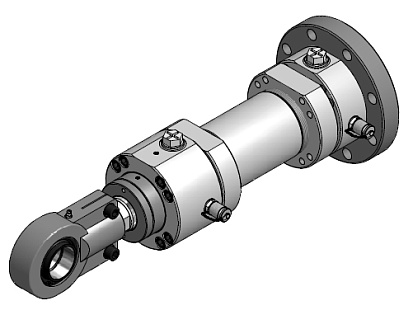
Следящий гидропривод шиберных затворов МНЛЗ
В рабочей позиции ковша положение шибера регулируется по сигналу 4–20 мА, поступающему от системы автоматического поддержания уровня металла в кристаллизаторе. В позиции подготовки ковша управление может выполняться по сигналу датчика положения через блок управления, а в ручном режиме — с помощью потенциометра.
Блок управления сопоставляет заданное и фактическое положение исполнительного механизма. Сформированный сигнал ±10 В поступает через усилитель на сервоклапан, который управляет перемещением гидроцилиндра. Обратный сигнал о положении шибера передаётся в существующую систему автоматизации в формате 4–20 мА.
Аварийное закрытие шиберов промежуточного ковша
Помимо следящего режима предусмотрено аварийное закрытие шибера. Оно используется при отказе следящего управления, падении давления в гидросистеме или исчезновении напряжения питания.
Логика работы гидропривода учитывает положение тележки промежуточного ковша. После её установки в позицию «разливка» существующий контроллер выдаёт сигнал «рабочее положение» +24 В постоянного тока, по которому автоматически запускаются электродвигатели насосных станций.
Интеграция гидропривода с системой регулирования уровня металла
CTR-KV-C0907 взаимодействует с существующей системой автоматического регулирования уровня металла в кристаллизаторе на базе контроллера Simatic. Управляющее задание передаётся в блок управления сигналом 4–20 мА, а фактическое положение шибера возвращается в систему в том же формате.
Для контроля и архивирования блок управления дополнительно передаёт в существующий контроллер сигнал управления гидроприводом. Команда включения двигателя формируется в блоке управления сигналом +24 В постоянного тока и также поступает в систему автоматизации МНЛЗ.
Основные технические характеристики CTR-KV-C0907
| Параметр | Значение |
| Объект применения | четырёхручьевая машина непрерывного литья заготовок |
| Назначение | управление шиберными затворами промежуточного ковша |
| Количество управляемых ручьёв | 4 |
| Количество насосных станций на тележке промковша | 2 |
| Исполнение насосной станции | 2 независимые гидравлические системы на общей раме |
| Основной режим | следящее регулирование положения шибера |
| Управляющий сигнал системы регулирования | 4–20 мА |
| Сигнал управления сервоклапаном | ±10 В через усилитель |
| Обратная связь по положению шибера | 4–20 мА |
| Сигналы дискретного управления | +24 В постоянного тока |
| Аварийное закрытие | при отказе следящего режима, падении давления или исчезновении электропитания |
| Интеграция | существующая система регулирования уровня металла на базе контроллера Simatic |
| Местное управление | локальный пульт на 4 ручья с числовой и световой индикацией |
| Габариты станции | 1200 × 830 × 2500 мм |